


A la découverte des matériaux d’impression 3D : Les plastiques
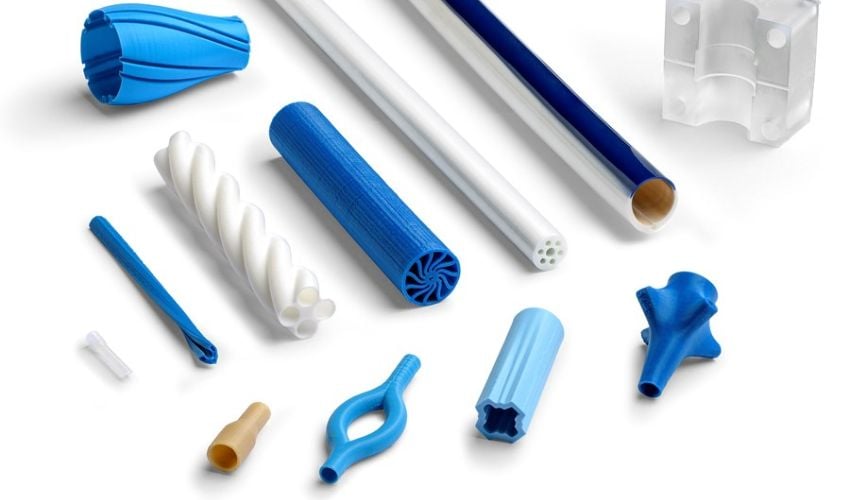
Le plastique pour impression 3D est la catégorie de matériaux la plus utilisée en fabrication additive, disponible sous forme de filament, de poudre et de résine selon les technologies. Le marché des plastiques pour l’impression 3D devrait passer de 2,36 milliards de dollars en 2025 à 5,39 milliards de dollars en 2030, selon l’analyse de MarketsAndMarkets. Des thermoplastiques accessibles comme le PLA et l’ABS aux polymères haute performance comme le PEEK et l’ULTEM, chaque matériau offre une combinaison particulière de propriétés mécaniques, thermiques et chimiques, adaptée à des applications et à des secteurs différents. Ce guide passe en revue les plastiques d’impression 3D les plus courants et ce qui distingue chacun d’eux.
(Crédit photo : FormFutura)
Thermoplastiques standard
ABS
L’acrylonitrile butadiène styrène, ou ABS, est l’un des plastiques les plus établis, aussi bien en fabrication traditionnelle qu’en impression 3D. Surtout connu comme le matériau des briques Lego, l’ABS est un thermoplastique à base d’élastomère polybutadiène, ce qui lui confère une forte résistance aux chocs et une souplesse rare parmi les plastiques rigides. Il est largement utilisé dans les composants automobiles, les boîtiers d’électronique grand public et l’électroménager.
Propriétés clés : l’ABS offre une bonne résistance à la traction, une résistance aux chocs élevée et une température de fléchissement sous charge d’environ 80 à 100 °C, ce qui le rend adapté aux pièces soumises à des contraintes mécaniques ou à une chaleur modérée. Il produit un état de surface lisse et réagit bien au lissage aux vapeurs d’acétone, qui fusionne les lignes de couche et donne un rendu proche du moulage par injection.
Exigences d’impression : température de buse de 220-250 °C, plateau chauffant à 90-110 °C et chambre d’impression fermée. Le caisson remplit deux fonctions : stabiliser la température pour éviter la déformation et contenir les émissions de styrène libérées pendant l’extrusion.
Applications : prototypes fonctionnels, composants d’habitacle automobile, boîtiers, gabarits et montages, et coques de produits grand public. Également disponible sous forme de résine compatible avec les procédés SLA et de jet de matière.
Limites : sa faible résistance aux UV rend l’ABS inadapté à une utilisation prolongée en extérieur sans traitement de surface. Il a tendance à se déformer sur les grandes géométries planes et exige un contrôle rigoureux de l’environnement d’impression pour donner des résultats réguliers. Les émissions de styrène pendant l’impression imposent une ventilation adaptée.
Pour tous les réglages, les techniques de post-traitement et les conseils d’utilisation, consultez notre guide de l’impression 3D ABS.
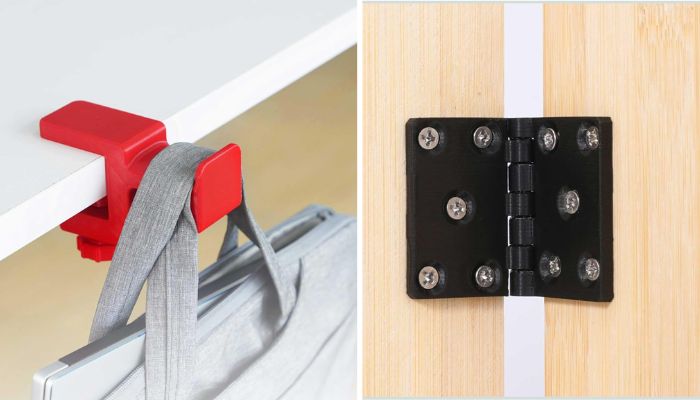
Grâce à sa résistance à la chaleur et aux chocs, l’ABS convient parfaitement à un usage extérieur et à la création de pièces fonctionnelles et structurelles. (Crédits photo : Bambu Lab)
PLA
L’acide polylactique, ou PLA, est le filament le plus utilisé en impression 3D de bureau et le point de départ par défaut de la plupart des utilisateurs. Produit à partir de matières premières renouvelables comme l’amidon de maïs ou la canne à sucre, il est biodégradable en conditions de compostage industriel et constitue le matériau FDM le plus accessible du marché : facile à imprimer, largement disponible et compatible avec la quasi-totalité des imprimantes de bureau à plateforme ouverte.
Propriétés clés : le PLA est un thermoplastique rigide doté d’une bonne résistance à la traction et de l’un des taux de retrait les plus faibles de tous les filaments d’impression 3D, ce qui donne des pièces dimensionnellement stables au fini lisse et légèrement brillant. Il existe dans une gamme de couleurs exceptionnellement large et dans des mélanges spécifiques : versions silk, mates ou chargées en composites.
Exigences d’impression : température de buse de 190-230 °C, plateau à 40-60 °C (facultatif, mais améliore l’adhérence) et refroidissement actif de la pièce par ventilateur. Un caisson n’est pas nécessaire et peut même poser problème en emprisonnant la chaleur autour des couches déjà déposées.
Applications : prototypage, maquettes visuelles, impressions pédagogiques, concepts de produits grand public et objets décoratifs. C’est le choix par défaut lorsque la performance mécanique et la tenue en température ne sont pas des exigences prioritaires.
Limites : la température de fléchissement sous charge du PLA, d’environ 50 à 60 °C, le rend inadapté aux pièces exposées au soleil direct, aux environnements chauds ou à des contraintes mécaniques à température élevée. Il est plus cassant que l’ABS ou le PETG et peut se fracturer sous un choc sec au lieu de se déformer.
Pour un panorama complet des grades de PLA, des réglages et des options de post-traitement, consultez notre guide de l’impression 3D PLA.
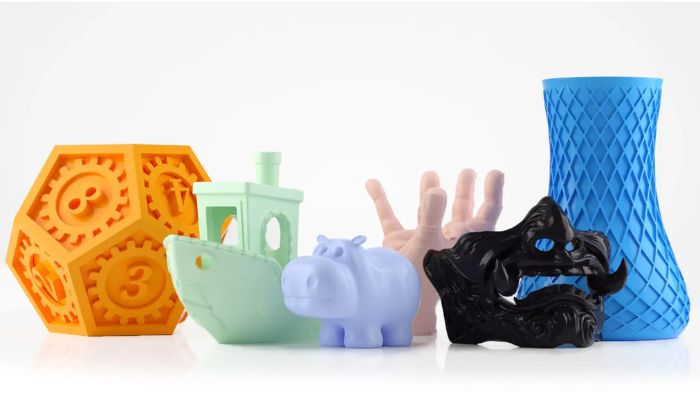
Crédit photo : Eolas Prints
ASA
L’acrylonitrile styrène acrylate, ou ASA, a été développé comme alternative directe à l’ABS résistant aux intempéries, en remplaçant son composant caoutchouc par un élastomère ester acrylique. Cette substitution lui donne son avantage déterminant : une bien meilleure résistance au rayonnement UV, à l’humidité et aux intempéries, sans sacrifice notable de performance mécanique. Là où l’ABS se dégrade et devient cassant après une exposition solaire prolongée, l’ASA conserve son intégrité structurelle et son aspect de surface.
Propriétés clés : l’ASA offre des propriétés mécaniques très proches de celles de l’ABS, avec une bonne résistance à la traction et aux chocs et une température de fléchissement sous charge de 80 à 100 °C. Il présente en outre une excellente tenue des couleurs : les pièces pigmentées résistent au passage du temps sous UV bien mieux que la plupart des autres matériaux FDM.
Exigences d’impression : température de buse de 230-260 °C, plateau chauffant à 90-110 °C et chambre d’impression fermée. Les émissions de styrène pendant l’extrusion imposent les mêmes précautions de ventilation que l’ABS.
Applications : pièces fonctionnelles d’extérieur, composants de carrosserie automobile, signalétique, quincaillerie de jardin et nautique, et toute application exigeant un niveau de performance équivalent à l’ABS assorti d’une résistance aux UV et aux intempéries.
Limites : l’ASA partage l’essentiel des difficultés d’impression de l’ABS : déformation sur les grandes géométries planes, dépendance au caisson et émissions de styrène. Il est généralement plus cher que l’ABS et un peu moins disponible en couleurs et mélanges spécifiques.
Pour un panorama complet des réglages, du post-traitement et des applications de l’ASA, consultez notre guide de l’impression 3D ASA.
Crédit photo : Prusa Research
PET
Le polytéréphtalate d’éthylène, ou PET, est surtout connu comme le plastique des bouteilles jetables et des emballages alimentaires, et cette origine est directement liée à son intérêt en impression 3D : le PET est l’un des rares filaments certifiés pour le contact alimentaire. C’est un thermoplastique semi-rigide, 100 % recyclable et sans émission d’odeur pendant l’impression, ce qui en fait un choix pratique aussi bien pour des applications fonctionnelles que pour des projets soucieux de l’environnement.
Propriétés clés : le PET offre une bonne résistance chimique, une résistance à la traction modérée et une translucidité naturelle. Sa certification contact alimentaire et sa recyclabilité totale sont ses principaux atouts face aux autres filaments courants.
Exigences d’impression : température de buse de 220-250 °C et plateau à 75-90 °C. La gestion de l’humidité est essentielle : le PET absorbe facilement l’humidité et doit être séché avant impression pour éviter les bulles et une mauvaise adhésion entre couches.
Applications : pièces en contact alimentaire, prototypes d’emballage, bouteilles et contenants. Également utilisé pour des pièces fonctionnelles lorsque la recyclabilité figure au cahier des charges.
Limites : le PET pur est moins courant et plus difficile à imprimer de façon régulière que sa variante modifiée, le PETG, additionné de glycol pour améliorer sa mise en œuvre. La plupart des utilisateurs de cette famille de matériaux trouveront dans le PETG un point de départ plus pratique. Le PET a par ailleurs tendance à générer des fils parasites si les réglages de rétraction ne sont pas bien ajustés.
BASF Ultrafuse PET (Crédit photo : FILIMPRIMANTE3D)
PETG
Le polytéréphtalate d’éthylène glycolisé, ou PETG, est du PET modifié au glycol pour réduire sa fragilité et améliorer son imprimabilité. Le résultat est un matériau qui occupe un juste milieu très pratique : plus facile à imprimer que l’ABS, plus durable et plus résistant à la chaleur que le PLA, et 100 % recyclable. C’est l’un des filaments les plus polyvalents du marché FDM et la suite logique pour les utilisateurs que les limites mécaniques du PLA ne satisfont plus.
Propriétés clés : le PETG offre une bonne résistance aux chocs, une souplesse modérée et une solide résistance chimique à l’eau, aux acides et à de nombreux solvants. Il assure une bonne cohésion entre couches, ce qui donne des pièces dont la résistance interlaminaire est supérieure à celle des autres filaments courants. Naturellement translucide, il est disponible dans une large gamme de coloris.
Exigences d’impression : température de buse de 230-250 °C et plateau à 70-85 °C. Aucun caisson n’est requis, même s’il aide pour les pièces hautes. Le PETG est hygroscopique et doit être conservé à l’abri de l’air : un filament humide provoque des fils parasites et des défauts de surface.
Applications : prototypes fonctionnels, pièces mécaniques, applications en contact alimentaire, boîtiers de dispositifs médicaux et tout usage exigeant plus de robustesse que le PLA sans la complexité d’impression de l’ABS.
Limites : le PETG a tendance à filer et à couler si les réglages de rétraction ne sont pas bien ajustés, et son état de surface est généralement moins soigné que celui de l’ABS ou de l’ASA. Il adhère aussi très fortement à certaines surfaces d’impression, ce qui peut compliquer le décollement de la pièce.
Pour tous les réglages, les variantes et les conseils d’utilisation, consultez notre guide de l’impression 3D PETG.
Crédits photo : Kexcelled
Thermoplastiques techniques
Polycarbonate (PC)
Le polycarbonate est un thermoplastique technique qui réunit deux propriétés rarement associées : une résistance aux chocs exceptionnelle et une transparence optique. Développé à l’origine pour des applications industrielles et de sécurité, c’est le matériau du verre pare-balles, des verrières d’aéronefs et des boîtiers de dispositifs médicaux, et ces mêmes propriétés en font l’un des plastiques structurels les plus performants disponibles en impression 3D.
Propriétés clés : le PC offre une résistance aux chocs remarquable, une température de fléchissement sous charge pouvant atteindre 130 à 150 °C et une résistance à la traction supérieure à celle de la plupart des filaments FDM courants. Sa clarté optique et sa densité nettement inférieure à celle du verre le rendent adapté aux pièces fonctionnelles transparentes, au-delà des seules applications décoratives.
Exigences d’impression : température de buse de 260-310 °C, plateau chauffant à 90-120 °C et chambre d’impression entièrement fermée. Le PC est très hygroscopique et doit être séché avant impression : un filament humide provoque des bulles, une mauvaise adhésion entre couches et une baisse importante de résistance. Ces contraintes le placent hors de portée de la plupart des imprimantes de bureau grand public.
Applications : capots et écrans de protection, composants optiques, coffrets électriques, pièces d’éclairage automobile, boîtiers de dispositifs médicaux et pièces fonctionnelles fortement sollicitées exigeant à la fois résistance et transparence.
Limites : le PC est l’un des filaments courants les plus exigeants à imprimer de façon fiable. Il se déforme fortement sans caisson adapté ni contrôle de la température du plateau, et sa température d’extrusion élevée impose un hotend durci ou tout métal. La qualité d’impression est très sensible au taux d’humidité du filament.
Pour tous les réglages, les grades et les conseils d’utilisation, consultez notre guide de l’impression 3D polycarbonate.
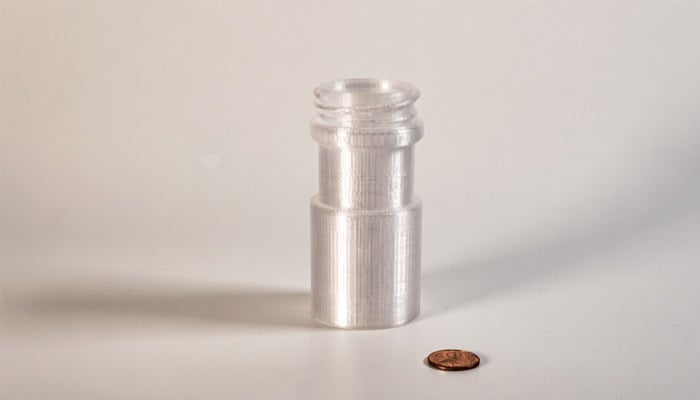
Une pièce imprimée en 3D en polycarbonate (crédits photo : IMC Grupo)
Polypropylène (PP)
Le polypropylène est un thermoplastique semi-cristallin largement utilisé dans l’automobile, l’emballage et les biens de consommation, apprécié avant tout pour sa résistance chimique et sa tenue à la fatigue. En impression 3D, il occupe une niche précise : les pièces qui doivent fléchir de façon répétée sans casser, résister à l’exposition aux produits chimiques ou à l’humidité et rester légères. Sa capacité à former des charnières souples, c’est-à-dire à fléchir des milliers de fois sur de faibles épaisseurs sans se fissurer, est une propriété que peu d’autres matériaux imprimables égalent.
Propriétés clés : le PP offre une excellente résistance chimique aux acides, aux bases et à la plupart des solvants, une bonne tenue à la fatigue, une faible densité et une résistance naturelle à l’humidité. Semi-souple, il convient aux assemblages par clipsage et aux charnières souples qui se briseraient dans un matériau rigide comme le PLA ou l’ABS.
Exigences d’impression : température de buse de 220-250 °C et plateau à 85-100 °C. Le PP est l’un des filaments courants les plus délicats à imprimer, en raison de sa mauvaise adhérence aux surfaces d’impression standard et de sa forte tendance à la déformation. Des surfaces d’impression dédiées au PP ou des promoteurs d’adhérence sont généralement nécessaires. Un caisson est recommandé pour les grandes pièces.
Applications : contenants résistants aux produits chimiques, composants automobiles, charnières souples, assemblages par clipsage, prototypes d’emballage et pièces de circuits de fluides. Couramment utilisé dans les environnements industriels et de laboratoire où l’exposition chimique est un facteur déterminant.
Limites : la faible énergie de surface du PP rend l’adhérence au plateau réellement difficile et irrégulière sans une préparation adaptée. Il résiste mal aux UV et devient cassant à basse température, ce qui limite son usage en extérieur. Il est également plus difficile à coller que la plupart des autres filaments courants, en raison de cette même faible énergie de surface qui pose problème à l’impression.
Pour tous les réglages et les conseils d’utilisation, consultez notre guide de l’impression 3D polypropylène.
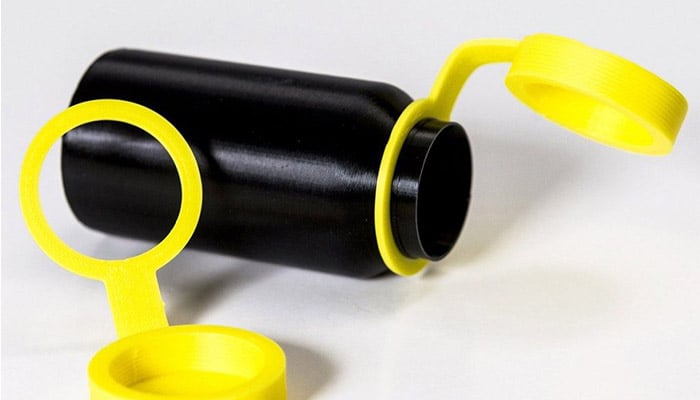
Crédits photo : Simplify3D
Polyamide (PA/nylon)
Le polyamide, commercialement connu sous le nom de nylon, est l’un des plastiques techniques les plus polyvalents de la fabrication additive, disponible à la fois en poudre pour le SLS et en filament pour le FDM. C’est un thermoplastique semi-cristallin : sa structure moléculaire produit une combinaison de rigidité et de ténacité que des plastiques entièrement amorphes comme l’ABS ne peuvent pas reproduire. Les grades les plus courants en impression 3D sont le PA11 et le PA12 pour le SLS, et le PA6 et le PA12 pour le filament FDM.
Propriétés clés : le polyamide offre un solide équilibre entre résistance à la traction, résistance aux chocs, souplesse et tenue à la fatigue, ainsi qu’une bonne résistance chimique aux huiles, aux carburants et à de nombreux solvants. Certains grades disposent d’une certification contact alimentaire, à l’exception des substances alcoolisées. Les pièces en PA obtenues par SLS atteignent une grande précision dimensionnelle et un détail de surface fin sans structures support, ce qui constitue un avantage de production significatif.
Exigences d’impression : en SLS, la poudre de PA est frittée à des températures proches du point de fusion du matériau, généralement entre 170 et 190 °C selon le grade, la chambre de fabrication étant maintenue juste en dessous de ce seuil. En FDM, on retient habituellement des températures de buse de 230-260 °C et un plateau chauffant à 70-90 °C. Le PA est extrêmement hygroscopique et doit être séché soigneusement avant impression : l’absorption d’humidité est de loin la première cause d’échec d’impression avec ce matériau et provoque bulles, fils parasites et grave faiblesse interlaminaire.
Applications : composants aéronautiques, pièces automobiles, robotique, prothèses médicales, outillage de moules d’injection et pièces fonctionnelles d’utilisation finale exigeant une durabilité sur une large plage de températures et de charges mécaniques. Le polyamide traité par SLS domine particulièrement la production industrielle en petites séries.
Limites : sa sensibilité à l’humidité impose des protocoles stricts de stockage du filament et de la poudre, ainsi qu’un séchage avant impression dans la plupart des environnements. Le PA se déforme davantage que le PLA ou le PETG sur les systèmes FDM et bénéficie d’un caisson. Le retrait dimensionnel pendant le procédé SLS doit être pris en compte dès la conception de la pièce.
Pour une comparaison complète des grades, les réglages et les conseils d’utilisation, consultez notre guide de l’impression 3D nylon.
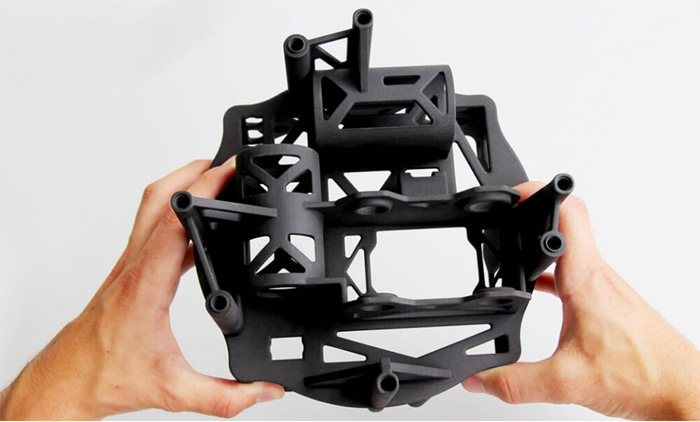
Crédits photo : Sculpteo
Polymères haute performance
PEEK
Le polyétheréthercétone, ou PEEK, est l’un des plastiques les plus performants disponibles en impression 3D et appartient à la famille des polyaryléthercétones (PAEK). Il offre une combinaison de résistance mécanique, de résistance chimique et de stabilité thermique qui rivalise avec de nombreux métaux pour une fraction de leur poids, ce qui en fait une option sérieuse pour des composants d’utilisation finale et non seulement pour des prototypes.
Propriétés clés : le PEEK supporte des températures de service continu jusqu’à 250 °C, résiste à l’exposition à la plupart des acides, solvants et hydrocarbures et conserve son intégrité structurelle sous charge mécanique prolongée. Certains grades sont en outre biocompatibles, ce qui sous-tend son usage dans les implants médicaux.
Exigences d’impression : température de buse de 360-400 °C, plateau chauffant à 120 °C minimum et chambre fermée haute température. Les imprimantes FDM de bureau classiques ne peuvent pas traiter le PEEK : des systèmes industriels ou semi-professionnels dédiés sont indispensables.
Applications : composants structurels aéronautiques, implants médicaux, outillage industriel, équipements de procédés chimiques et toute application d’utilisation finale exigeant une performance équivalente au métal pour un poids réduit.
Limites : les exigences matérielles placent le PEEK bien au-delà de l’impression 3D grand public. Il est coûteux comparé aux thermoplastiques techniques, et ses températures de mise en œuvre élevées imposent un réglage minutieux des paramètres pour éviter la dégradation thermique et la délamination des couches. La conception des pièces doit tenir compte de contraintes résiduelles importantes si le refroidissement n’est pas contrôlé avec précision.
Pour un panorama complet des réglages, des machines compatibles et des applications, consultez notre guide de l’impression 3D PEEK.
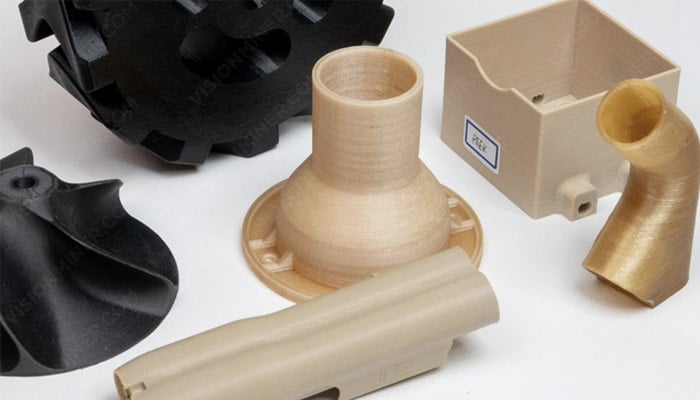
Crédits photo : VisionMiner
PEKK
Le polyéthercétonecétone, ou PEKK, est un proche parent du PEEK au sein de la famille PAEK et séduit de plus en plus la fabrication additive industrielle pour sa meilleure aptitude à la transformation. Sa cristallisation plus lente lui donne une fenêtre de mise en œuvre plus large que celle du PEEK, ce qui le rend plus tolérant à l’impression tout en offrant des performances mécaniques et thermiques comparables.
Propriétés clés : le PEKK offre des températures d’utilisation continue proches de 260 °C, une excellente résistance chimique et au rayonnement, et des propriétés mécaniques comparables à celles du PEEK. Sa double compatibilité avec le FDM et le SLS lui confère une souplesse de fabrication supérieure à celle du PEEK, qui reste avant tout un matériau FDM.
Exigences d’impression : température de buse de 340-360 °C, plateau chauffant à 120-160 °C et chambre fermée haute température. Les contraintes sont comparables à celles du PEEK, mais la fenêtre de mise en œuvre plus large rend le réglage des paramètres un peu plus tolérant en pratique.
Applications : composants structurels pour l’aéronautique et la défense, pièces légères en remplacement du métal, outillage industriel et applications exigeant une résistance au rayonnement, comme les environnements nucléaires et spatiaux. Il s’impose particulièrement en production de petites séries par SLS, où sa forme en poudre offre une liberté géométrique sans structures support.
Limites : comme le PEEK, le PEKK exige un équipement industriel dédié et représente un coût matière important. Il est moins disponible que le PEEK sous forme de filament et dispose d’un écosystème plus restreint d’imprimantes compatibles et de profils d’impression validés.
Pour une comparaison directe avec le PEEK et l’ensemble des consignes de mise en œuvre, consultez notre guide PEEK vs PEKK et notre guide de l’impression 3D PEKK.
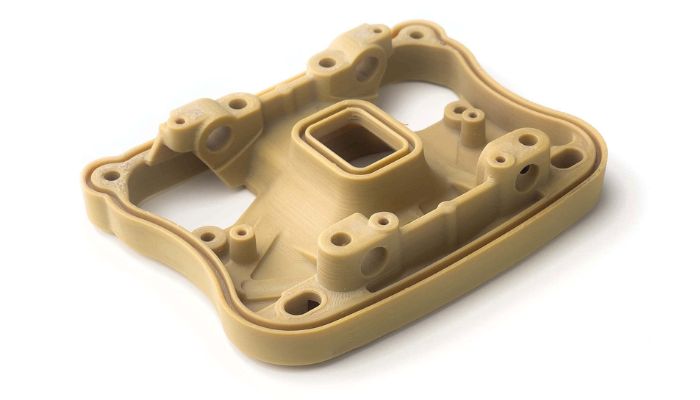
Crédits photo : Weerg
ULTEM
ULTEM est le nom commercial d’une famille de résines de polyétherimide (PEI) développées par SABIC, et représente une branche des polymères haute performance distincte du PEEK et du PEKK. Là où le PEEK et le PEKK se distinguent par leur résistance chimique et leur solidité structurelle, les caractéristiques déterminantes de l’ULTEM sont son ignifugation, sa faible émission de fumée et sa conformité aux exigences de la FAA, qui en ont fait le matériau dominant pour les composants d’aménagement intérieur d’aéronefs en fabrication additive.
Propriétés clés : l’ULTEM offre un rapport résistance/poids élevé, une ignifugation intrinsèque sans additifs et des températures de service continu de 170 à 210 °C selon le grade. Les deux grades principaux sont l’ULTEM 9085, qui associe performance mécanique et certification FST (flamme, fumée, toxicité), et l’ULTEM 1010, qui offre une meilleure tenue thermique et une certification contact alimentaire.
Exigences d’impression : températures d’extrusion supérieures à 350 °C et chambre d’impression entièrement fermée, comparables au PEEK. En pratique, l’ULTEM se traite le plus sûrement sur des systèmes FDM industriels Stratasys et reste peu disponible sur les imprimantes de bureau à plateforme ouverte.
Applications : composants d’aménagement intérieur d’aéronefs, outillage aéronautique, pièces automobiles sous capot, boîtiers de dispositifs médicaux et applications en contact alimentaire exigeant une tenue thermique élevée. La certification FST de l’ULTEM 9085 est une exigence réglementaire propre à l’aéronautique qui explique son adoption indépendamment de ses seules performances mécaniques.
Limites : la dépendance aux systèmes industriels Stratasys limite l’accessibilité et augmente nettement le coût à la pièce par rapport aux thermoplastiques techniques. Le coût matière figure parmi les plus élevés du marché des filaments FDM. Le choix du grade exige une validation rigoureuse, car le 9085 et le 1010 présentent des profils de propriétés sensiblement différents et ne sont pas interchangeables d’une application à l’autre.
Pour une comparaison complète des grades, les réglages et les conseils d’utilisation, consultez notre guide de l’impression 3D ULTEM.
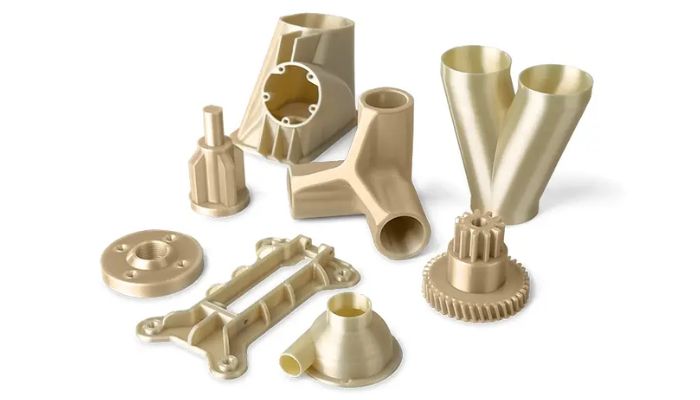
Crédits photo : Weerg
Matériaux spécifiques et fonctionnels
Composites
Les filaments composites associent une base thermoplastique, généralement du nylon, de l’ABS ou du PLA, à des fibres de renfort qui augmentent la rigidité et la résistance sans alourdir sensiblement la pièce. Il existe deux types de renfort : la fibre courte, où des segments broyés de moins d’un millimètre sont mélangés au matériau de base pour améliorer la rigidité, et la fibre continue, où des brins ininterrompus parcourent la pièce et lui confèrent des performances structurelles proches de celles des composants d’ingénierie traditionnels. La fibre la plus courante est la fibre de carbone, mais la fibre de verre et le Kevlar sont également utilisés selon les exigences de résistance, de poids et de souplesse de l’application.
Les composites sont surtout employés dans l’aéronautique, l’automobile et l’outillage industriel, où le rapport résistance/poids est une priorité de conception. Les besoins matériels varient fortement selon le type de renfort : les composites à fibre courte s’impriment sur la plupart des machines FDM standard équipées d’une buse durcie, tandis que les systèmes à fibre continue, comme ceux de Markforged, nécessitent des imprimantes dédiées à double extrusion. Pour un panorama complet des types de fibres, des systèmes compatibles et des considérations de conception, consultez notre guide de l’impression 3D composite.
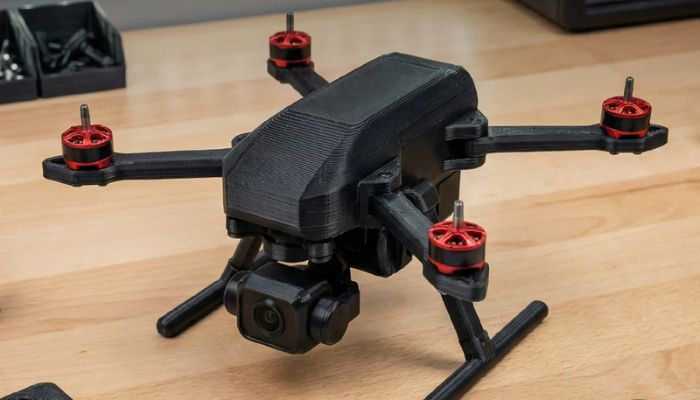
Crédits photo : SUNLU
Matériaux hybrides
Les filaments hybrides mélangent une base thermoplastique, le plus souvent du PLA, à un matériau secondaire sous forme de poudre ou de particules afin de modifier l’esthétique, la texture ou les propriétés de surface de la pièce finie. Les mélanges courants intègrent du bois, du bambou, du liège et des poudres métalliques, représentant en général environ 30 % de la composition du filament. Les mélanges à base de bois et de fibres naturelles produisent une texture et un aspect organiques que les plastiques standard ne peuvent pas reproduire, tandis que les filaments chargés en métal de fabricants comme ColorFabb et BASF incorporent des particules de cuivre, de bronze ou d’acier pour donner aux pièces un poids, une couleur et un fini véritablement métalliques, que l’on peut polir ou patiner après impression.
Les matériaux hybrides relèvent avant tout de l’esthétique et de la finition, pas de la structure : le plastique de base continue de déterminer la performance mécanique et les particules ajoutées n’améliorent pas sensiblement la résistance. Ils s’impriment sur des machines FDM standard, à des réglages proches de ceux de leur matériau de base, même si les charges abrasives comme les poudres métalliques imposent une buse durcie pour éviter une usure prématurée. Un post-traitement, en particulier le ponçage et le polissage pour les variantes chargées en métal, est souvent nécessaire pour obtenir pleinement l’effet de surface recherché.
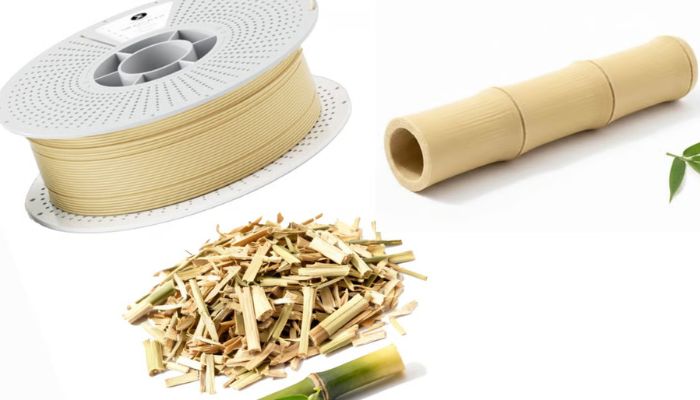
Crédits photo : Kexcelled
Matériaux solubles
Les filaments solubles servent exclusivement de matériaux support : imprimés en même temps que la pièce principale, ils sont dissous après l’impression pour laisser des géométries complexes et nettes, impossibles à soutenir et à finir manuellement. Les deux options les mieux établies sont le HIPS (polystyrène choc), qui se dissout dans le limonène et s’associe généralement à l’ABS grâce à des températures d’impression compatibles, et le PVA (alcool polyvinylique), qui se dissout dans l’eau tiède jusqu’à 70 °C et constitue le support standard du PLA sur les systèmes à double extrudeur. Le BVOH (copolymère de butènediol et d’alcool vinylique) s’impose de plus en plus comme alternative au PVA, avec une dissolution plus rapide dans l’eau et une meilleure compatibilité avec un plus large éventail de matériaux de base.
Ces trois matériaux nécessitent une imprimante à double extrudeur, car le support et le matériau de construction doivent être déposés indépendamment. La gestion de l’humidité est déterminante : le PVA comme le BVOH sont très hygroscopiques et absorbent rapidement l’humidité ambiante, ce qui entraîne fragilité, bouchage de la buse et dissolution du filament avant même qu’il n’atteigne le plateau d’impression. Un stockage hermétique et un séchage actif du filament sont incontournables pour obtenir des résultats fiables.
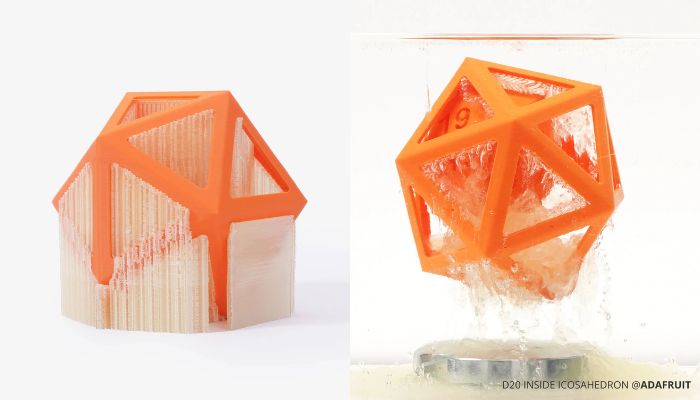
Crédits photo : Bambu Lab
Matériaux souples
Les filaments souples, le plus souvent le TPU (polyuréthane thermoplastique) et le TPE (élastomère thermoplastique), servent à produire des pièces capables de se plier, de se comprimer et de reprendre leur forme initiale sans se fissurer ni se rompre. Le TPU est le plus répandu des deux : il offre un bon équilibre entre élasticité, résistance à l’abrasion et durabilité, sur une gamme de duretés Shore allant de grades relativement fermes à des versions très souples selon l’application. Parmi ses usages courants figurent les coques de protection, les joints, les étanchéités, les articulations souples, les objets à porter et les surfaces de préhension.
Les filaments souples sont plus exigeants à imprimer que les thermoplastiques standard et ne se comparent pas directement au PLA en matière de mise en œuvre. Leur élasticité les rend sujets au flambage et aux nœuds sur le trajet de l’extrudeur, raison pour laquelle les systèmes à extrusion directe sont nettement préférables aux montages Bowden pour obtenir des résultats fiables. Les températures de buse se situent généralement entre 220 et 240 °C, avec des vitesses d’impression volontairement basses pour maintenir une extrusion régulière. La dureté Shore est la spécification clé à vérifier au moment de choisir un filament souple : elle détermine le degré de flexion de la pièce finie et influe sur l’imprimabilité, les grades les plus souples étant nettement plus difficiles à traiter de façon fiable. Pour mieux comprendre les différences entre le TPE et le TPU, consultez notre guide.
Crédits photo : colorFabb
Comment choisir le bon plastique d’impression 3D
Choisir le bon plastique pour un projet d’impression 3D revient à répondre à trois questions : ce que la pièce doit accomplir mécaniquement, le procédé et le matériel dont vous disposez, et l’environnement dans lequel la pièce va vivre. Les sections précédentes détaillent chaque option ; les étapes ci-dessous proposent un cadre de décision pratique pour affiner efficacement votre choix.
Identifiez ce que la pièce doit supporter : chocs, flexions répétées, charge prolongée ou températures élevées. Pour des maquettes visuelles et des prototypes sans contrainte mécanique, des thermoplastiques standard comme le PLA ou le PETG suffisent. Pour des pièces fonctionnelles soumises à des contraintes ou à la chaleur, passez à des thermoplastiques techniques tels que l’ABS, l’ASA, le PC ou le PA. Pour des composants industriels d’utilisation finale exigeant une performance équivalente au métal, envisagez des polymères haute performance comme le PEEK, le PEKK ou l’ULTEM.
Étape 2 : vérifier les capacités de votre imprimante
Toutes les imprimantes 3D ne peuvent pas traiter tous les plastiques. Les imprimantes FDM de bureau standard gèrent le PLA, le PETG et le TPU de façon fiable. Les thermoplastiques techniques comme l’ABS, l’ASA, le PC et le PA exigent un plateau chauffant et, idéalement, une chambre d’impression fermée. Les polymères haute performance comme le PEEK et l’ULTEM nécessitent des systèmes de niveau industriel capables d’atteindre des températures de buse supérieures à 350 °C. Vérifiez la température maximale de buse et de plateau de votre imprimante, ainsi que la présence d’un caisson, avant de choisir un matériau.
Étape 3 : tenir compte de l’environnement d’utilisation
Le lieu et la manière dont la pièce sera utilisée influent directement sur le choix du matériau. Pour des applications extérieures exposées aux UV et aux intempéries, préférez l’ASA à l’ABS. Pour des pièces en contact alimentaire, optez pour le PET, le PETG ou des grades de PA certifiés. Pour une exposition aux produits chimiques ou aux solvants, le PP et le PA offrent la meilleure résistance parmi les filaments courants. Pour des environnements chauds au-delà de 60 °C, évitez le PLA et passez à l’ABS, l’ASA, le PC ou à des options plus performantes selon la plage de température requise.
Étape 4 : intégrer les besoins de post-traitement
Si la pièce finie doit être poncée, peinte ou lissée, l’ABS est le filament courant le plus commode en post-traitement : il réagit bien au lissage aux vapeurs d’acétone et aux peintures classiques. Le PLA se ponce et se peint correctement, mais ne réagit pas à l’acétone. Les filaments hybrides chargés en métal peuvent être polis et patinés après impression pour un rendu métallique authentique. Si le retrait des supports pose problème sur des géométries complexes, envisagez d’associer votre matériau principal à un filament support soluble comme le PVA ou le HIPS sur un système à double extrudeur.
Étape 5 : arbitrer entre coût et niveau de performance
Le coût matière augmente globalement avec le niveau de performance. Le PLA et le PETG sont les filaments les plus abordables et les plus disponibles. Les thermoplastiques techniques comme l’ABS, l’ASA, le PC et le PA impliquent un surcoût modéré. Les polymères haute performance, dont le PEEK, le PEKK et l’ULTEM, coûtent nettement plus cher au kilo et exigent souvent un matériel propriétaire, ce qui ajoute un coût système au coût matière. Choisissez le matériau le moins performant qui réponde encore aux exigences de votre application, plutôt que de vous rabattre par défaut sur la spécification la plus élevée disponible.
Foire aux questions sur les plastiques d’impression 3D
Quel est le plastique le plus utilisé en impression 3D ?
Le PLA (acide polylactique) est le plastique le plus utilisé en impression 3D de bureau. Il est facile à imprimer, disponible dans une large gamme de couleurs et de mélanges, compatible avec la quasi-totalité des imprimantes FDM à plateforme ouverte, et produit à partir de matières premières renouvelables. Pour des applications fonctionnelles ou industrielles exigeant une plus grande durabilité, le PETG et l’ABS sont les choix les plus courants ensuite.
Quel est le plastique le plus résistant pour l’impression 3D ?
Parmi les filaments FDM courants, le polycarbonate (PC) offre la meilleure résistance à la traction et aux chocs. Pour des applications industrielles exigeant une performance équivalente au métal, des polymères haute performance comme le PEEK et le PEKK apportent une résistance mécanique, une résistance chimique et une stabilité thermique supérieures, au prix d’un matériel spécialisé. Les filaments composites renforcés à la fibre de carbone continue peuvent également atteindre des performances structurelles comparables à celles de l’aluminium pour une fraction de son poids.
Peut-on imprimer en 3D du plastique transparent ?
Oui. Plusieurs plastiques d’impression 3D sont naturellement translucides ou transparents. Le PETG et le PET sont les options les plus accessibles pour des impressions transparentes sur imprimantes FDM standard. Le polycarbonate (PC) offre une clarté optique assortie d’une résistance aux chocs bien supérieure, ce qui le rend adapté à des pièces transparentes fonctionnelles comme des capots de protection et des composants de transmission de lumière. Obtenir une véritable clarté optique suppose un réglage minutieux des paramètres d’impression, en particulier la hauteur de couche, la vitesse et la température d’extrusion, ainsi qu’un post-traitement de ponçage et de polissage.
Quels plastiques sont alimentaires en impression 3D ?
Le PET ainsi que certains grades de PETG et de polyamide (PA) disposent d’une certification contact alimentaire et comptent parmi les options les plus adaptées à l’impression 3D alimentaire. L’ULTEM 1010 dispose également d’une certification contact alimentaire pour les applications à haute température. Il faut souligner que la sécurité alimentaire en impression 3D ne dépend pas seulement du matériau, mais aussi du procédé : les lignes de couche créent des micro-interstices susceptibles d’abriter des bactéries, et certains matériaux de buse et colorants ne sont pas alimentaires. Pour les applications critiques en contact alimentaire, un post-traitement de scellement ou de revêtement est vivement recommandé, quel que soit le matériau de base utilisé.
Combien coûte le plastique pour imprimante 3D ?
Le coût du plastique pour imprimante 3D varie fortement selon la gamme de matériau. Les thermoplastiques standard comme le PLA et le PETG se situent généralement entre 15 et 30 dollars la bobine d’un kilo, ce qui en fait l’option la plus économique pour un usage général. Les thermoplastiques techniques, dont l’ABS, l’ASA, le PC et le PA, s’échelonnent de 30 à 80 dollars le kilo selon le grade et la marque. Les polymères haute performance comme le PEEK, le PEKK et l’ULTEM peuvent coûter plusieurs centaines de dollars le kilo et nécessitent souvent un matériel propriétaire, ce qui ajoute un coût système important à celui de la matière.
Quelle est la différence entre le filament et le plastique pour imprimante 3D ?
Le filament pour imprimante 3D est du plastique : plus précisément, un matériau thermoplastique extrudé en un brin continu et enroulé sur une bobine pour être utilisé dans les imprimantes 3D FDM. Le terme « plastique » désigne la catégorie de matériaux au sens large, tandis que « filament » renvoie à la forme physique qu’il prend pour l’impression FDM. Les mêmes plastiques existent aussi sous d’autres formes pour d’autres procédés d’impression 3D : en poudre pour le SLS, en résine pour la SLA et la DLP, et en granulés pour les systèmes industriels par extrusion.
Quels plastiques d’impression 3D avez-vous déjà utilisés ? Partagez votre avis dans les commentaires de l’article. Retrouvez toutes nos vidéos sur notre chaîne YouTube ou suivez-nous sur Facebook ou LinkedIn !
*Image de couverture : pièces imprimées en 3D réalisées par DuPont™ Spectrum™. Crédits photo : DuPont™ Spectrum™
Article très intéressant. Je vais de ce clique, voir la deuxième partie ! 🙂
Excellent article.
Merci beaucoup!
ok dacc
Merci pour cet article très instructif. Cependant vous ne faites pas mention du plastique PET, que l’on trouve également en bobine. Il serait intéressant de faire un topo sur ce type de plastique également utilisé par certaines machines 3D.
Très bon article, je confirme que l’ajout des PET serait un plus 😉
lol
Bonjour,
Pourquoi avoir différencié le nylon du polyamide? Le nylon est le nom usuel du polyamide, il n’y a donc pas d’intérêt de les différencier.
Le Nylon est UN polyamide, mais la famille est grande 😉
Bonjour,
Pensez vous qu’une imprimante 3D peut être utilisée pour des accessoires à placer sur des gâteaux type personnages de dessin animé, lettres etc… Si oui, quel matériel serait optimal.
Quelle est la finesse de détail d’une imprimante moyenne actuelle ?
peut on faire un design contenant un pas de visse fin ?
Jay, pour les pas de vis, imho il est plus intéressant de prévoir une sur-épaisseur et de tarauder ensuite, ce qui donnera une qualité bien meilleure
Bonjour, j’aimerais savoir comment calculer le coût pour imprimer un sujet que l’on a réalisé sur ordi? Donc un objet imaginé, dessiné sur un logiciel et que l’on veut matérialiser. Est-ce que ma question est claire? 😉
Salut ! Le coût de l’impression 3D se calcule facilement. Une fois que vous avez modélisé votre pièce sur votre logiciel de conception, vous pouvez obtenir sa densité et la multiplier par le coût du matériau utilisé. Bien sur cette technique ne prend pas en compte la consommation électrique du printer =)
Bonjour,
Je voudrais fabriquer des guides-langue (tiges avec embouts de différentes formes pour aider la langue à articuler certains sons) : il me faut un matériau non toxique, mais également possible à stériliser (matériel non invasif = une stérilisation simple, type tétine de biberon, suffit), il faut donc aussi un matériau qui supporte la chaleur. Que me conseilleriez-vous? On peut aussi envisager un matériau qui supporte une stérilisation chimique.
Le Frittage de poudre polyamide sert à faire des prothèses (orthèses dentaires) pour les personnes souffrant d’apnée du sommeil (prothèse que l’on met dans la bouche avant de dormir) à voir.
La température de fusion est aux alentours de 178° et le ramollissement, de 100° (je crois). A voir…
bonjour j ai un doute sur le polyamide je ne pense pas qu’il sois compatible a un usage alimentaire c est un plastique toxique que relâche des particule au lavage personnellement je n irait pas le mètre dans ma bouche ou alors des traitement son peut être possible mais c est hors de mes compétence
je pense qu’il serrait mieux d utiliser du PETG ou un dériver c est la famille des plastique de bouteille,ca résiste a des agression acide( coca par exemple même le jus d orange et est alimentaire
Bonjour, Merci pour ce super articles. Je cherche à réaliser des objets antichoc avec des caractéristique proche du caoutchouc. Il telle matière existe-t-elle pour les imprimantes 3D ?
Bonjour,
depuis 2 ans maintenant, j’utilise avec succès 2 matériaux qui ne sont pas du tout évoqués dans l’article. Le PET pour ses très bonnes propriétés mécaniques (bien meilleures que l’ABS et le PLA) et sa facilité d’impression (pas de wrapping) et le PU pour les pièces flexibles qui devrait être pouvoir se substituer au caoutchouc.
bonjour,
quelle machine utilisez vous ? vous parlez de pet , vous utilisez une extrudeuse ou vous achetez le PET directement ? d’avance merci !
Bonjour,
Merci pour votre article. Est-il possible d’obtenir les caractéristiques mécaniques des différents matériaux que vous présentez (dureté, module d’élasticité, résistance à la traction,…). D’ores et déjà merci pour votre retour.
FC
Bonjour,
Je cherche à imprimer en 3D des fleurs. Il faut qu’elles soient imprimées en blanc et que ce blanc ne jaunisse pas.
J’ai déjà fait un essai en impression frittage en nylon PA 12, mais cela a jaunit très vite même à l’abri de la lumière. Il y a le traitement chimique de surface mais cela ne fait, il semble, que ralentir le processus de jaunissement. Quelle technique et matière je peux employer pour avoir ces fleurs en un blanc durable?
Merci par avance si quelqu’un a une réponse à mes questions.