Monitorización in situ vs. inspección post-proceso: ¿cuál asegura mejor la calidad en fabricación aditiva?
Cuando se fabrican piezas metálicas por fabricación aditiva para sectores exigentes como el aeroespacial, médico o automoción, los fallos no son una opción y que la impresora termine un trabajo no es suficiente. Hay que asegurarse de que no hay poros escondidos, capas mal fusionadas ni desviaciones invisibles a simple vista. Por eso, la industria recurre a dos estrategias de control de calidad: la monitorización in situ y la inspección post-proceso. Para entender sus diferencias, primero hay que mirar la relación que existe entre ellas.
La monitorización in situ supervisa el proceso de impresión en tiempo real, capa a capa, actuando como un sistema de alerta temprana. La inspección post-proceso no es una alternativa a la anterior, sino el paso que certifica formalmente que la pieza terminada cumple con las especificaciones exigidas. Algo que la monitorización por sí sola no puede garantizar. Ambas tienen como misión asegurar piezas sin defectos y cobran especial relevancia en la fabricación aditiva de metal, donde el coste de un fallo no detectado es más alto que en la impresión con plásticos.
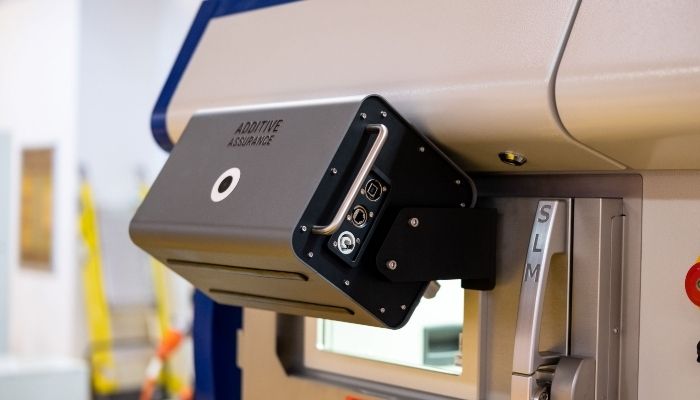
AMiRIS®, la solución de monitorización in situ de Additive Assurance para máquinas L-PBF (créditos de la foto: Additive Assurance).
¿Qué es la monitorización in situ?
Se trata de vigilar el proceso de impresión mientras ocurre, capa a capa, en lugar de esperar a que la pieza esté terminada. El objetivo es detectar un problema en el momento en que se produce, para poder corregirlo o directamente detener la impresión antes de malgastar material y tiempo.
Cómo funciona: técnicas principales
Durante la impresión, sensores colocados dentro de la propia máquina (cámaras, fotodiodos, pirómetros) capturan datos del proceso en tiempo real, generalmente capa a capa. Un software analiza esos datos y los compara con los parámetros esperados del proceso: temperatura, forma del baño de fusión, densidad del polvo depositado.
Si detecta una desviación fuera de rango, el sistema puede generar una alerta, marcar la zona afectada para revisar después, o incluso detener la impresión antes de seguir invirtiendo material y tiempo en una pieza defectuosa.
Estas son las técnicas más consolidadas comercialmente:
- Monitorización del baño de fusión: fotodiodos o pirómetros coaxiales al láser que miden la temperatura y el tamaño del baño de fusión en tiempo real. Es la técnica más consolidada en el mercado.
- Imagen por capas: cámaras que fotografían cada capa de polvo antes y después de fusionarla, detectando defectos de esparcido de polvo o geometría incorrecta.
- Tomografía óptica: detecta la distribución espacial de la luz emitida durante el proceso para inferir defectos como falta de fusión o poros. Esta es la base de sistemas como el EOSTATE Exposure OT de EOS.
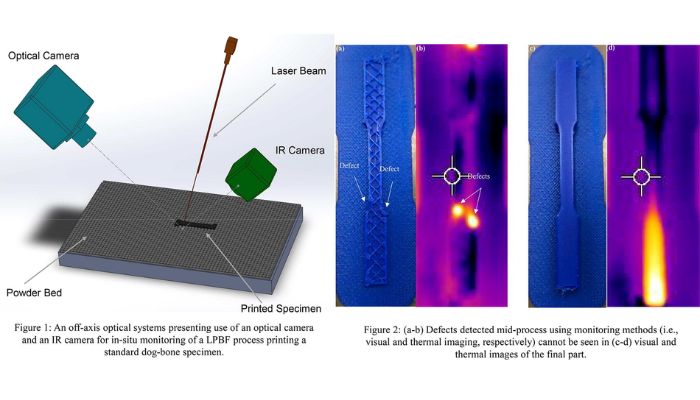
Créditos: Youssef AbouelNour y Nikhil Gupta / Materials & Design.
Además de estas técnicas, existen otras todavía en fase de investigación o desarrollo. Por ejemplo, la emisión acústica, los ultrasonidos láser o la imagen por rayos X en tiempo real. Son técnicas que podrían ganar terreno en el futuro pero que hoy siguen limitadas mayoritariamente a entornos de laboratorio.
Qué detecta y sus límites
La monitorización es buena para detectar problemas relacionados con el propio proceso de impresión: porosidad, salpicaduras, variaciones térmicas o inestabilidades del baño de fusión que podrían incluso dañar mecánicamente la impresora. Su principal límite es el volumen de los datos que genera y la dificultad de convertir esa cantidad de información en una decisión simple.
¿Qué es la inspección post-proceso?
La inspección post-proceso examina la pieza una vez que ha salido de la impresora. En lugar de vigilar el proceso, evalúa el resultado final. Evalúa, por ejemplo, que la geometría coincida con el diseño original, si hay defectos internos que no se ven a simple vista o no, etc.
Cómo funciona: técnicas principales
Una vez que la pieza sale de la impresora o después de procesos adicionales como el tratamiento térmico o la retirada de soportes, pasa por una estación de inspección dedicada, separada de la máquina que la fabricó. Ahí se combinan dos tipos de verificación: una externa, que compara la geometría de la pieza con el diseño original, y otra interna, que busca defectos ocultos como poros o falta de fusión que no son visibles a simple vista. Solo si la pieza supera ambas verificaciones se considera apta para su uso.
Estas son las técnicas más utilizadas en la industria:
- Tomografía computarizada (CT): genera un modelo 3D completo de la pieza mediante rayos X, permitiendo compararla internamente con el archivo CAD original. Es la técnica de referencia para piezas críticas.
- Máquina de medición por coordenadas (CMM): mide con alta precisión la geometría externa de la pieza.
- Escaneo 3D por luz estructurada: capta la superficie de la pieza sin contacto para compararla con el diseño original
- Radiografía digital: genera una imagen bidimensional de la densidad y el grosor del material, más rápida y económica que la CT completa.
- Ensayo por ultrasonidos: ondas sonoras de alta frecuencia que detectan defectos internos como grietas o falta de fusión.
- Líquidos penetrantes: un líquido coloreado o fluorescente revela grietas a simple vista en la superficie.
- Ensayos mecánicos y metalografía: pruebas destructivas (tracción, fatiga, dureza, análisis de microestructura) que validan las propiedades reales del material.
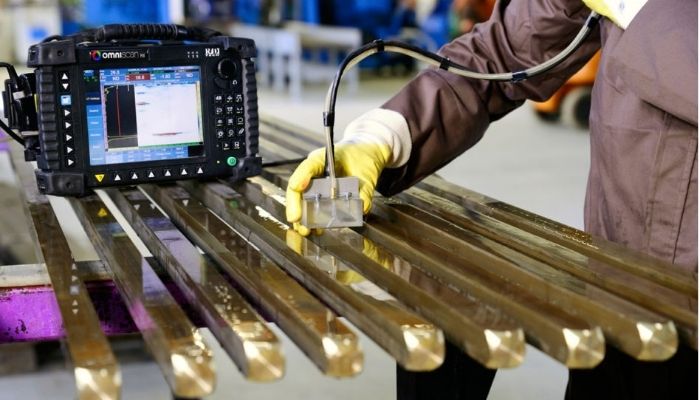
Ensayo por ultrasonidos sobre perfiles metálicos (créditos de la foto: Applus+ BKW).
Junto a estas, hay otras técnicas más específicas o de adopción más reciente que se usan sobre todo en aplicaciones concretas como la calificación de piezas aeroespaciales.
Qué detecta y sus límites
La inspección post-proceso es la única forma de certificar formalmente que una pieza terminada cumple con las especificaciones exigidas, algo imprescindible en sectores como el aeroespacial o el médico. Pero tiene un coste importante: solo se aplica cuando la pieza ya está completa, así que si se detecta un defecto, el material y el tiempo de máquina ya se han perdido. Además, la tomografía computarizada resulta cara y pierde sensibilidad en piezas de gran tamaño.
Después de ver cómo funciona cada proceso, esta tabla resume sus diferencias principales:
| Criterio | Monitorización in situ | Inspección post-proceso |
|---|---|---|
| Momento de detección | Durante la impresión, capa a capa | Una vez terminada la pieza |
| Qué detecta principalmente | Desviaciones del proceso: temperatura, baño de fusión inestable, defectos de esparcido de polvo | Defectos en la pieza final: geometría, porosidad interna, falta de fusión |
| Coste ante un defecto | Bajo: se puede detener la impresión a tiempo | Alto: material y tiempo de máquina ya invertidos |
| Acceso a la pieza | Solo a la superficie expuesta en cada capa | Completo, incluido el interior (con TC) |
| Valor para certificación | Complementario, no sustituye la certificación formal | Es la referencia exigida por normas como ASTM E3166 |
| Sectores donde es habitual | Fabricación aditiva metálica en general, sobre todo en producción en serie | Aeroespacial, médico, automoción |
| Madurez | Media-alta (técnicas principales ya integradas de fábrica) | Alta (técnicas consolidadas desde hace décadas) |
Soluciones de monitorización e inspección
El mercado de la monitorización in situ está dominado tanto por los propios fabricantes de impresoras como por proveedores especializados que se integran en máquinas de distintas marcas. EOS, por ejemplo, incorpora su propia solución, EOS Smart Monitoring, basada en tomografía óptica y con control de circuito cerrado directamente en sus impresoras de metal industriales. Por el lado de los proveedores independientes destaca Phase3D (antes conocida como Additive Monitoring Systems), cuyo sistema Fringe Inspection usa luz estructurada para medir el lecho de polvo capa a capa con precisión dimensional. Este 2026 anunció su integración con la impresora EOS M4 ONYX, tras haber trabajado ya con la NASA y las fuerzas aéreas de Estados Unidos.
Renishaw, otro nombre reconocido en este ámbito, anunció este mismo año una colaboración con Addiguru y Apex para seguir avanzando en monitorización in situ. Y en el terreno del baño de fusión, Sigma Labs ha consolidado su sistema PrintRite3D como opción preferente dentro de la gama LASERTEC de DMG MORI. La australiana Additive Assurance, con su sistema AMiRIS, sigue una lógica similar: se ha integrado tanto en las impresoras de Additive Industries como en las de Nikon SLM Solutions, dos fabricantes clave del sector.
En cuanto a la inversión necesaria, ambas estrategias parten de puntos muy distintos. Los sistemas de monitorización in situ más básicos, como una cámara con procesamiento de imagen, pueden costar entre 7.000 y 12.000 dólares (unos 6.100 a 10.500 euros), según un desglose de costes por componente publicado por especialistas del sector de la fabricación aditiva metálica. Las soluciones integradas de fábrica en impresoras industriales, como las de EOS o Sigma Labs, se cotizan caso por caso y no publican un precio de referencia.
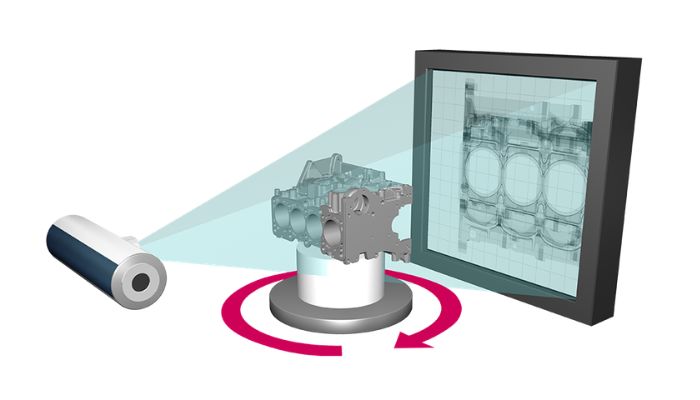
La tomografía computarizada genera un modelo 3D completo de la pieza mediante rayos X (créditos de la foto: Comet Yxion).
La inspección post-proceso, en cambio, exige una inversión mucho mayor. Según información en línea de Zeiss, un fabricante de equipos de metrología y tomografía computarizada industrial, un escáner de este tipo puede costar desde 100.000 hasta más de 1.000.000 de dólares (unos 88.000 y 880.000 euros), dependiendo de su resolución y capacidad. Además, mientras que la monitorización in situ suele integrarse directamente en el software de la propia impresora, Zeiss señala que sus sistemas de CT incluyen módulos de capacitación dedicados, lo que sugiere una curva de aprendizaje más pronunciada.
Entonces, ¿cuál gana?
Después de todo este recorrido, la respuesta honesta es que no hay ganador. Monitorización in situ e inspección post-proceso no compiten entre sí, se complementan. La primera actúa como un sistema de alerta durante la impresión, evitando que se siga invirtiendo material y tiempo de máquina en una pieza que ya no es viable. La segunda es, hoy por hoy, la única forma de certificar formalmente que una pieza terminada cumple con las especificaciones exigidas. De hecho, es la que reconocen normas como la ASTM E3166 para piezas aeroespaciales de fabricación aditiva metálica.
La tendencia del sector, además, apunta directamente hacia la combinación de ambas bajo un mismo flujo de trabajo. Cada vez es más común ver a las empresas de fabricación aditiva metálica usar la monitorización in situ como primer filtro y reservar la inspección post-proceso solo para las piezas que superan ese primer control, en lugar de tratarlas como dos etapas independientes.
Ambas estrategias resuelven una misma pregunta: ¿cómo sabemos que una pieza impresa en 3D es segura de usar? La monitorización in situ vigila el proceso mientras ocurre. La inspección post-proceso certifica el resultado final. Y a medida que la fabricación aditiva de metal gana terreno en sectores exigentes, es probable que veamos cada vez menos empresas eligiendo entre una y otra y más adoptando ambas como parte de un mismo flujo de control de calidad.
¿Qué opinas de estas dos técnicas para asegurar la calidad de piezas? ¿Utilizas alguna? Comparte tu opinión en los comentarios del artículo. ¡Encuentra todos nuestros vídeos en nuestro canal de Youtube y síguenos en Facebook y LinkedIn.
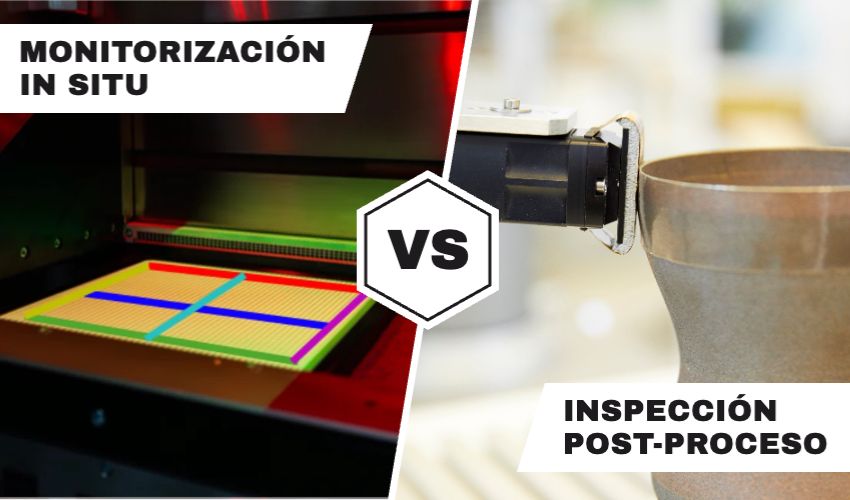
*Foto de portada: a la izquierda, escaneo lineal con la solución Fringe Inspection de Phase3D (créditos: Phase3D). A la derecha, ensayos no destructivos de piezas fabricadas mediante fabricación aditiva (créditos: CEA).